


Introduzione di collari per animali in similpelle Presentiamo brevemente i collari per animali in similpelle e la loo crescente popolarità. Collari per animali ...
Read More


Incisore laser per toppe in pelle: acquisto di macchine, impostazioni e pezzi grezzi
2026-09-21Incisore laser per toppe in pelle: scegli prima il pezzo grezzo, poi la trave
Guarda qualcuno che esegue il primo lotto di patch per cappelli e l'errore di solito si manifesta nello stesso posto. La macchina termina il lavoro, la grafica è lì, ma il contrasto è debole, i bordi sono scuriti e lo strato superiore di colore ha sbavato lungo il contorno delle lettere invece di tagliarlo via in modo netto.
Ecco la conclusione: per le toppe in pelle, il limite massimo della qualità dell'incisione è stabilito dalla consistenza del pezzo grezzo, non dalla potenza della testina laser. Una macchina a diodi da 20 W ben mantenuta che lavora su una toppa in similpelle PU monocolore produrrà sempre un risultato bicolore pulito, mentre una macchina a CO2 da 60 W mal focalizzata su una pelle spessa e conciata in modo non uniforme può rovinare tre pezzi di fila. La macchina regola la velocità e la potenza di taglio. Il bianco determina il contrasto, la qualità dei bordi e se la toppa ha ancora l'aspetto giusto dopo tre mesi sul berretto del cliente.
Cosa fa effettivamente un laser alla pelle e alla finta pelle
Fisicamente, l'incisione laser è un'ustione locale controllata. Il modo in cui si comporta l'ustione dipende interamente dal materiale e questa differenza spiega perché alcune officine spediscono in modo affidabile mentre altre combattono lo stesso problema ogni settimana.
Su una pelle tinta in massa, tutto ciò che puoi fare è bruciare più a fondo. Il contrasto deriva dalla carbonizzazione, e la carbonizzazione varia con l'umidità, con quanto uniformemente è stata conciata quella particolare pelle e con quale parte dell'animale proviene. È l’approccio più variabile e quello più dispendioso. Su una toppa in similpelle a strati, dove uno strato superiore pigmentato è incollato su un nucleo a contrasto, il raggio rimuove lo strato superiore ed espone il colore sottostante. Il risultato diventa geometrico anziché chimico. Il tuo contrasto smette di dipendere dalla mucca e inizia a dipendere dalla tolleranza della produzione.
Quando una toppa finita mostra bordi sfocati e un logo confuso, l'istinto è di incolpare la macchina. Più spesso, un vuoto più stretto risolve il problema più velocemente di un altro pomeriggio di messa a punto dei parametri.
Materiali da escludere prima di accendere il laser
Spendere in potenza e poi scoprire che il materiale non avrebbe mai funzionato è più comune di quanto la maggior parte degli acquirenti si aspetti. Toglili dall'elenco prima che il raggio li tocchi:
- Pelle conciata al cromo. I sali di cromo sotto il calore del laser producono fumi tossici e polvere contenente cromo. A questo si riferisce il consiglio ricorrente nei forum "non usare la concia al cromo". Solo l'estrazione di tipo industriale dovrebbe avvicinarsi ad esso, e i residui contaminano lenti e cinture.
- Sintetici a base di PVC e PU fortemente plastificato. Il PVC rilascia acido cloridrico, che attacca i rivestimenti delle lenti e gli specchi, e non fa nulla di buono per l'operatore.
- Pelle molto oliata o cerata. L'olio e la cera si infiammano, a volte a livelli di potenza che altrimenti considereresti sicuri.
Ciò che resta è realizzabile. La pelle conciata al vegetale incide, ma con contrasto naturalmente basso e bordi scuriti. La similpelle realizzata per la lavorazione al laser è la scelta pratica, perché lo strato superiore e il nucleo sono selezionati in coppia: una faccia scura su un nucleo chiaro ti dà una scritta che si legge senza alcuna post-elaborazione.
Prima di tagliare: se non riesci a confermare con cosa è stata conciata o accoppiata una pelle o un materiale sintetico, trattalo come un problema di estrazione, non come un problema di impostazioni. I fumi sono l'unico costo che non appare mai in fattura finché non lo fa.
Perché le specifiche del grezzo influenzano il risultato più delle impostazioni della macchina
Tre specifiche determinano cosa esce dal letto e nessuna di queste è regolabile dal pannello di controllo.
- Contrasto tra strato superiore e nucleo. Quanto più ampio è lo spazio tra il colore della superficie e il materiale sottostante, tanto più nitida risulta la scritta. Una superficie scura su un nucleo chiaro è la combinazione classica per un motivo.
- Spessore. Lo spessore del foglio per toppe, sottobicchieri e copertine è generalmente di circa 1,8 mm. Il materiale più sottile taglia più velocemente ma si raggrinzisce sotto un bordo merrow o una cucitura.
- Supporto adesivo. I pezzi grezzi autoadesivi eliminano una fase di assemblaggio, ma la trave deve tagliare lo strato adesivo in un unico passaggio. Un taglio parziale consente alla colla di risigillarsi lungo il taglio e il cerotto si strappa quando lo rimuovi.
Nota pratica: quando acquisti fogli anziché pezze finite, ordina due o tre spessori nella stessa combinazione di colori ed eseguili sullo stesso file. La differenza nella qualità dei bordi tra 1,8 mm e una lamiera più sottile si nota immediatamente ed è più economico apprenderlo sui campioni che su un ciclo di produzione.
Quando tagli le tue forme, i fogli in similpelle laserabili vengono forniti con o senza supporto adesivo e vale la pena esaminarli la gamma di colori e texture della similpelle prima di impegnarti in una corsa, perché sia l'ombra che la grana della superficie cambiano la nitidezza di un segno inciso, e vuoi saperlo prima che l'ordine venga inserito piuttosto che dopo.
 fogli in similpelle laserabili con adesivo/senza adesivo Foglio in similpelle laserabile Visualizza il prodotto →
Acquistare la toppa finita invece di tagliarla elimina due fasi di produzione: la forma arriva tagliata, il bordo arriva cucito e tutto ciò che devi fare è incidere. Se l'incisione sopravvive al ciclo di lavanderia del cliente è una questione a parte, ed è così uno sguardo dettagliato su come le toppe in similpelle laserabili resistono al lavaggio, alla stiratura e all'abrasione se un acquirente ti chiede di dimostrarlo.
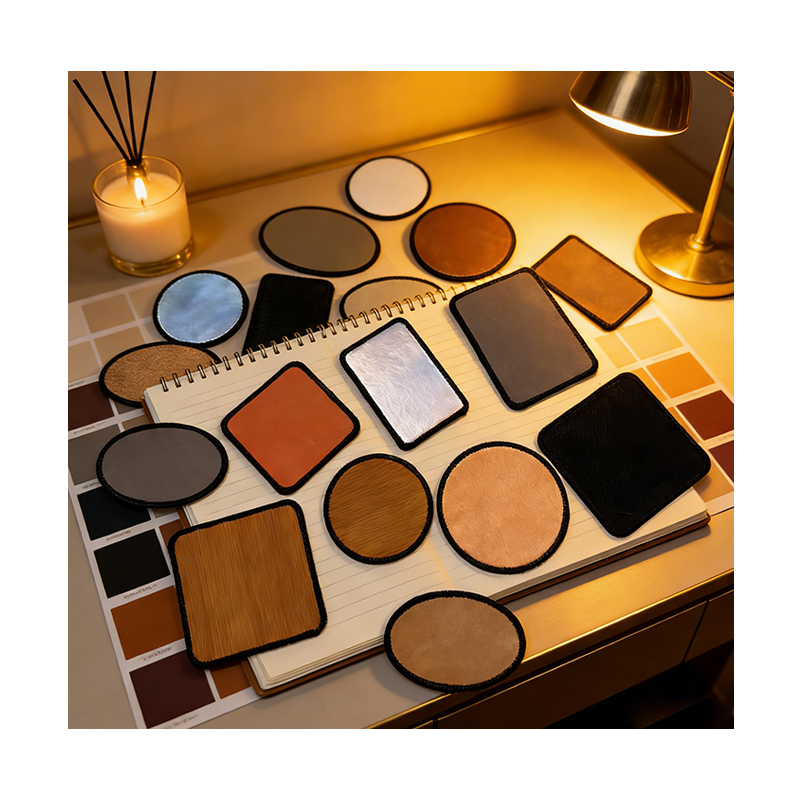 Toppa Merrow rotonda in similpelle laserabile da 3 pollici con adesivo Toppa Merrow rotonda in similpelle laserabile con adesivo Visualizza il prodotto →
Specifiche della macchina che determinano la qualità delle patch
Il lavoro sulle patch si concentra su due architetture di macchine ed entrambe possono svolgere il lavoro. Ciò che li distingue è la classe di lavoro a cui ciascuno è adatto e per quali specifiche vale la pena pagare.
| Tipo di macchina | Potenza tipica | Più adatto a | Limitazione principale |
|---|---|---|---|
| Laser a diodi | da 10 a 20 W | Piccoli lotti, incisione a toppa singola, loghi sul cappuccio, scritte fini | Taglio lento; al di sotto di 20 W, la similpelle con retro adesivo da 1,8 mm richiede solitamente più passaggi |
| Laser CO2 | da 40 a 60 W | Nesting di fogli interi, taglio in lotti, taglio a passaggio singolo di fogli adesivi, rifilatura di toppe cucite | Dimensione spot più grande, quindi è possibile riempire caratteri serif molto fini e caratteri piccoli; necessita di una vera estrazione |
| Laser a fibra | da 20 a 50 W | Marcatura di metalli e di alcuni tecnopolimeri | Non progettato per pelle o similpelle PU; in genere brucia il materiale organico invece di produrre un contrasto netto |
L'area di lavoro è solitamente il primo collo di bottiglia che incontri nella produzione. Un lettino non può contenere una disposizione annidata di toppe rotonde da tre pollici e ciò limita la tua produzione oraria, non importa quanto sia buona l'ottica. Se le dimensioni dei tuoi lotti stanno crescendo, guarda le dimensioni del letto prima di guardare la potenza nominale.
Costruisci una matrice di test prima di impegnarti in una corsa
Qualunque siano le affermazioni del manuale, iniziare con un foglio di prova e una griglia annidata che copra una gamma di combinazioni di potenza e velocità. Quello che stai cercando sono due cose specifiche: l'impostazione che taglia le scritte in modo netto senza alone sbavato e l'impostazione un gradino sopra quella che taglia il materiale senza bruciarlo.
- Imposta la potenza e la velocità di base, quindi regolale di circa il 10% in entrambe le direzioni.
- Includere due dimensioni di carattere e una linea sottile nello stesso file di test in modo da poter vedere quale combinazione risolve la caratteristica più piccola.
- Testare nelle condizioni reali di fabbrica. La ventilazione, l'umidità della stanza e il tempo di funzionamento del tubo sono tutti fattori che influenzano il risultato.
- Stampa le impostazioni vincenti e fissale sulla macchina. Il secondo operatore che indovina da solo è come muore un buon set di parametri.
Due trappole che vale la pena menzionare: mettere a fuoco prima, quindi testare i parametri, perché essere fuori fuoco di un millimetro può trasformare un taglio netto in uno sbavato. E mantieni l'assistenza aerea moderata su materiale sottile, altrimenti le macchie chiare si sposteranno sul letto a metà lavoro, il che è particolarmente probabile con fogli impilati con retro adesivo.
Oltre la pelle: toppe acriliche sullo stesso cappuccio
Quando un cliente desidera una toppa più dura e piatta o un colore che la similpelle non è in grado di fornire, lo stesso flusso di lavoro si estende alla lastra acrilica laserabile. L'acrilico taglia con un bordo pulito e non carbonizzato, incide con un bianco smerigliato che si legge chiaramente su una superficie colorata ed è disponibile in costruzioni a strato singolo, doppio e tristrato in modo che un file di taglio possa produrre diverse combinazioni di colori. Il meccanismo di incisione è diverso, quindi potenza e velocità devono essere testate nuovamente, ma i file di taglio, le maschere e il piano di estrazione rimangono quasi invariati.
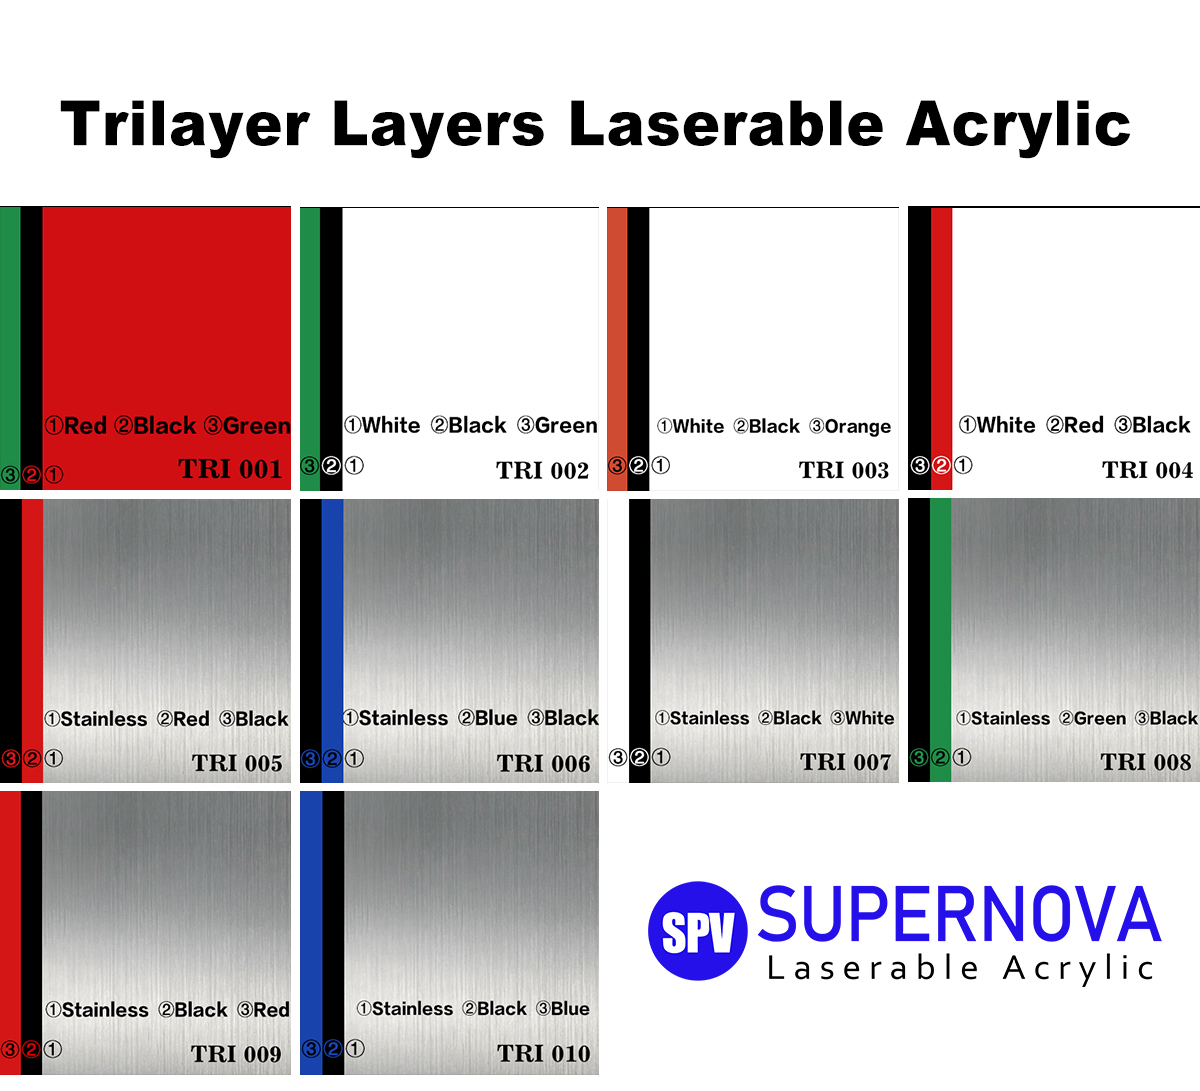 Lastre acriliche laserabili Lastre acriliche laserabili Visualizza il prodotto →
Una lista di controllo per l'acquisto prima di bloccare una specifica vuota
- Richiedi un campione fisico o una fotografia di un pezzo di prova inciso, non un modello renderizzato. Il contrasto è l'unica cosa che non puoi giudicare dall'immagine di un prodotto.
- Confermare il tipo di adesivo e, se la trave taglierà lo strato adesivo, come si comporta la colla alla temperatura di taglio.
- Chiedi qual è la tolleranza dello spessore. La variazione tra lotti significa rifocalizzazione e risintonizzazione tra le spedizioni.
- Chiedi se il colore dello strato superiore può essere personalizzato. Se il logo di un cliente deve essere confrontato con un colore specifico del marchio, uno strato di superficie personalizzato è più affidabile che inseguire il risultato con le impostazioni.
- Controlla come si comporta il pezzo grezzo sotto un bordo Merrow o una cucitura cucita, perché lo strato su cui si ferma l'ago decide se il bordo si chiude in modo netto o si increspa.
La versione breve: scegli il pezzo grezzo per contrasto e consistenza, scegli la macchina per produttività e qualità di taglio e non lasciare mai che un nuovo materiale raggiunga la produzione senza una matrice di prova dietro di esso.
La maggior parte della frustrazione nell'incisione di patch deriva dal considerare il laser come la variabile da risolvere. In pratica il raggio è la costante. Farà esattamente ciò che il materiale consente, non di più, motivo per cui i laboratori che producono un lavoro coerente tendono ad essere quelli che trascorrono la prima ora sulla selezione del grezzo e la seconda su una griglia di prova. Scegli il materiale giusto, sintonizzalo una volta e la macchina diventa la parte meno interessante del processo nel miglior modo possibile.
PREV: Toppe in pelle con incisione laser: una guida per l'acquisto di pezzi grezzi che incidono in modo pulito
AVANTI: La finta pelle può essere incisa al laser? Sì, se scegli il materiale giusto
Contattaci
Il tuo indirizzo email non verrà pubblicato. I campi obbligatori sono contrassegnati*
Categorie
Categoria di prodotto

Contattaci
Hai bisogno di aiuto? Inviaci un'e-mail adesso
Blog
-
-
Perché scegliere toppe in pelle incèe al laser per design personalizzati di alta qualità? Queo si tratta di progetti personalizzati per moda, breing e accessoi, i ...
Read More -
Introduzione alla similpelle laserabile Cos'è la similpelle laserabile? La similpelle laserabile si riferisce a un tipo di materiale in similpelle progettato per ...
Read More -
Svelato il mondo dei sottobicchieri in similpelle: oltre le stoviglie di base Definire il sottobicchiere: un accessorio essenziale per la casa Prima di approfondire i ...
Read More

-
86-15851089634

-
[email protected]

-
Stanza 3110, edificio 6, Jinrongcheng, 5 Shiji Avenue, distretto di Yandu, città di Yancheng, provincia di Jiangsu, Cina

-
109#, Squadra 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Cina, codice postale: 224000
- LINK VELOCI

